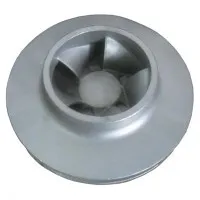
Алюмінієвий литий під тиском корпус компресора турбокомпресора
Високоточні-алюмінієві корпуси компресорів, розроблені для виробників комплектного обладнання та післяпродажних вузлів турбокомпресора, виготовлені за вашими 2D-кресленнями, 3D-моделями CAD або контрольними зразками.

- Введення продукту
Високоточні-алюмінієві корпуси компресорів, розроблені для виробників комплектного обладнання та післяпродажних вузлів турбокомпресора, виготовлені за вашими 2D-кресленнями, 3D-моделями CAD або контрольними зразками.
Корпус компресора турбокомпресора утворює спіральний повітряний канал і забезпечує основний структурний монтажний інтерфейс. Виробництво вимагає жорсткого контролю щільності, високої стабільності розмірів і точної обробки поверхні для забезпечення оптимальної аеродинамічної ефективності та підгонки компонентів.
Технічні характеристики
|
Особливість |
Деталі специфікації |
|
Тип продукту |
Прецизійний алюмінієвий литий під тиском корпус компресора турбокомпресора |
|
Первинний процес |
Лиття під тиском високого тиску (HPDC) |
|
Вторинна обробка |
3-, 4- та 5-осьове фрезерування з ЧПК, точне розточування, свердління, нарізування мітчиків, видалення задирок |
|
Варіанти матеріалів |
ADC12, A380, A356, AlSi9Cu3 або спеціалізовані алюмінієві сплави |
|
Сертифікат якості |
Виробництво, сертифіковане IATF 16949 / ISO 9001 |
|
Точність обробки |
Допуск позиціонування до +/-0,010 мм; Шорсткість поверхні до Ra 0,8 мкм |
|
Можливості перевірки |
Перевірка розмірів ШМ, різьблення, перевірка на витік повітря, рентгенівський НК |
|
Етапи виробництва |
Швидке створення прототипів, перевірка інструментів, подання зразків, масове виробництво |
Виробничі можливості та обладнання
|
Параметр / Обладнання |
Місткість і діапазон |
|
Тоннаж машини для лиття під тиском |
250T - 1600T-Машини для лиття під тиском під тиском |
|
Максимальні розміри деталей |
До 500 мм x 500 мм x 300 мм |
|
Допуск на обробку |
Концентричність отвору<= 0.012 mm; Face Flatness <= 0.015 mm |
|
Інспекційне обладнання |
CMM, оптичний профілометр, рентгенівський дефектоскоп, тестер витоку повітря |
Критичні функції та керування процесом
Спіральна геометрія та зазор коліс:
Точний контроль над допусками на внутрішній контур і товщиною стінки для максимального збільшення динаміки рідини та підвищення ефективності.
Оброблені отвори та концентричність:
Високоточне-розточування з ЧПК на валу та монтажних інтерфейсах гарантує точне радіальне вирівнювання.
Ущільнювальні поверхні:
Точні-фрезеровані поверхні, що забезпечують плоский, вільний{1}}протікаючий контакт із задніми пластинами або корпусами підшипників.
Монтажні інтерфейси та різьби:
Строгий контроль геометричних розмірів і допусків (GD&T) щодо розташування отвору, перпендикулярності та цілісності різьби.
Робочий процес виробництва та якості
Інженерний аналіз та аналіз DFM:Перевірте товщину стінки, лінії розділення, кути нахилу, тепловий баланс і доступність інструменту, щоб зменшити дефекти перед інструментом.
Лиття-під високим тиском:Використовуйте оптимізовану вентиляцію та керування температурою, щоб отримати щільні виливки з низькою-пористістю.
Точна обробка з ЧПУ:Обробляйте функціональні грані, критичні отвори та різьбові отвори, зберігаючи при цьому міцні-литі поверхні для оптимізації виробничих витрат.
Перевірка якості та НК:Проведення 100% спектрографічного відстеження матеріалу, вибіркового рентгенівського -аналізу дефектів, тестування на витік повітря та автоматизованого звітування ШМ.
Упаковка, логістика та терміни виконання
Антикорозійний папір/мішки VCI, спеціально-формована піна EPE, важкі-коробки та термічно-оброблені дерев’яні піддони.
2-3 тижні (швидка обробка або м’який інструмент).
Від 4 до 6 тижнів на розробку виробничої матриці та початкове подання зразка (FAIR/PPAP).
Цільові програми
Пасажирські транспортні засоби:Платформи для бензинових, дизельних і гібридних двигунів з турбонаддувом.
Комерційні та важкі-вантажівки:Комерційні- двигуни для далеких перевезень, які вимагають високої термічної стабільності.
Поза{0}}обладнання для шосе:Сільськогосподарська техніка, будівельна техніка, дизельні генератори.
Промислові та морські двигуни:Важкі-генераторні установки та морські силові установки.
FAQ
Популярні Мітки: алюмінієвий литий під тиском корпус компресора турбокомпресора, Китай алюмінієвий литий під тиском корпус компресора турбокомпресора виробники, постачальники, фабрика